

เครื่องกลึงสวิสความแม่นยำสูงสำหรับชิ้นส่วนที่ซับซ้อน
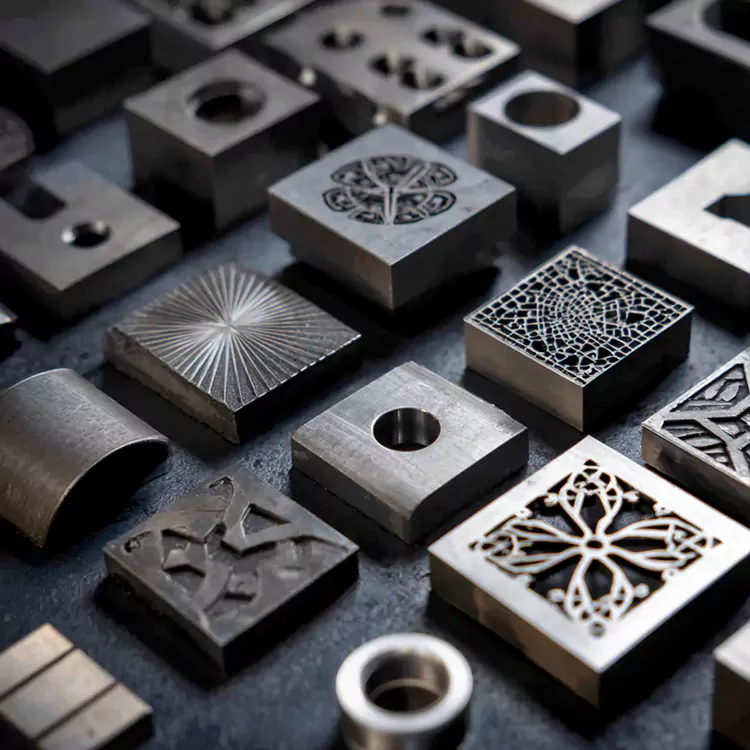
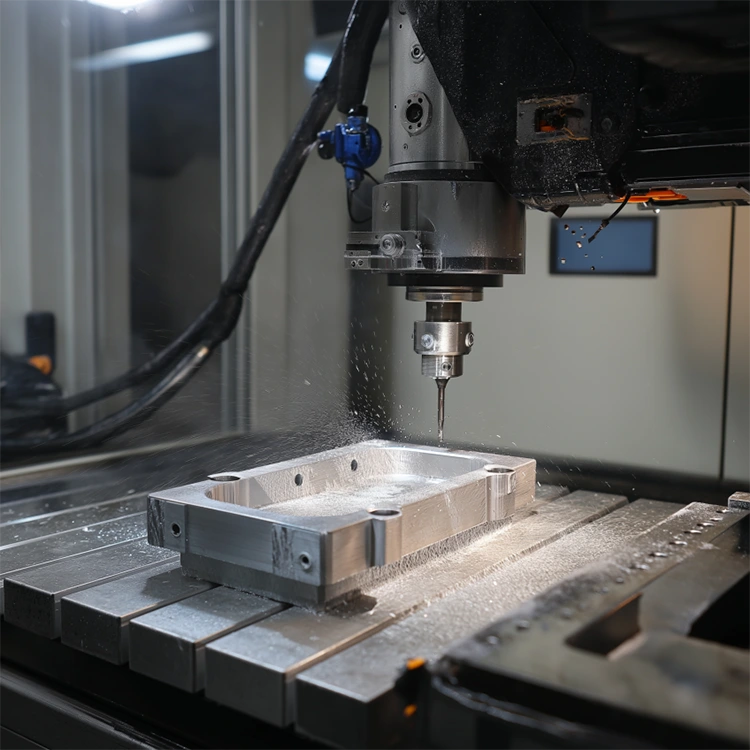
การกลึงเครื่องกลึงแบบสวิสที่มีความแม่นยำสำหรับชิ้นส่วนที่ซับซ้อนที่ผลิตโดยผู้ผลิต Honmor เป็นกระบวนการตัดเฉือนที่มีความแม่นยำสูงสำหรับส่วนประกอบที่ซับซ้อนและเรียว Honmor ช่วยให้ลูกค้าปรับแต่ง สั่งซื้อ และจัดหาชิ้นส่วนเหล่านี้สำหรับภาคการแพทย์ อิเล็กทรอนิกส์ และยานยนต์ ใช้เครื่องกลึงแบบสวิสเพื่อเสร็จสิ้นการประมวลผลแบบครั้งเดียวสำหรับส่วนประกอบที่มีคุณลักษณะหลากหลาย ซึ่งตรงตามข้อกำหนดด้านความคลาดเคลื่อน ±0.01 มม. Honmor ปฏิบัติตามมาตรฐาน ISO 9001/13485 อย่างเคร่งครัด เพื่อให้มั่นใจว่ามีการจัดซื้อชิ้นส่วนที่ซับซ้อนทั่วโลกที่เชื่อถือได้
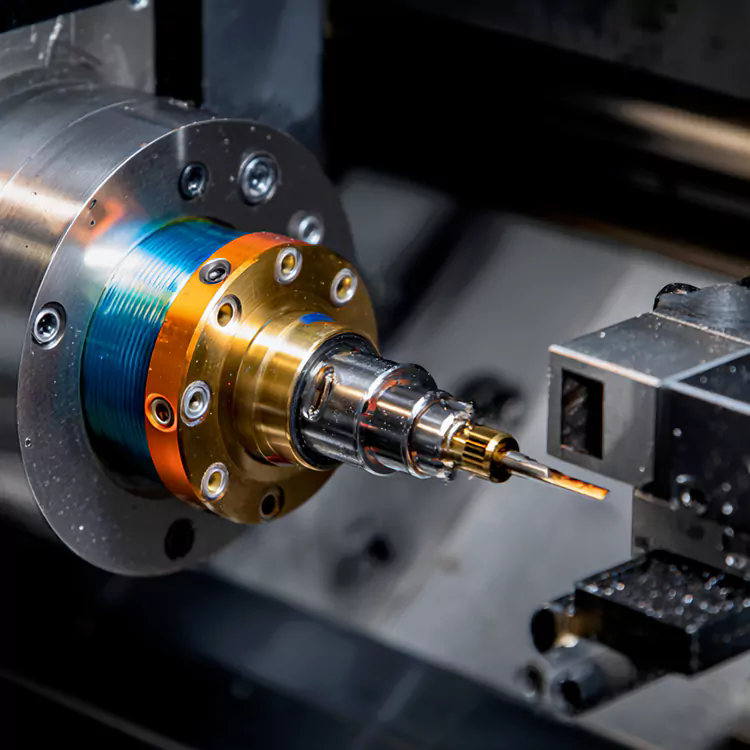
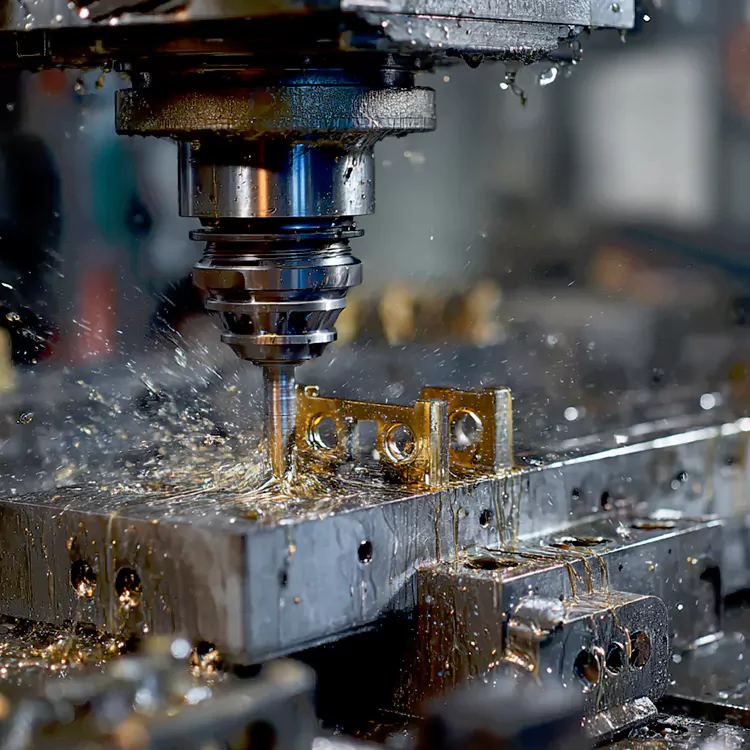
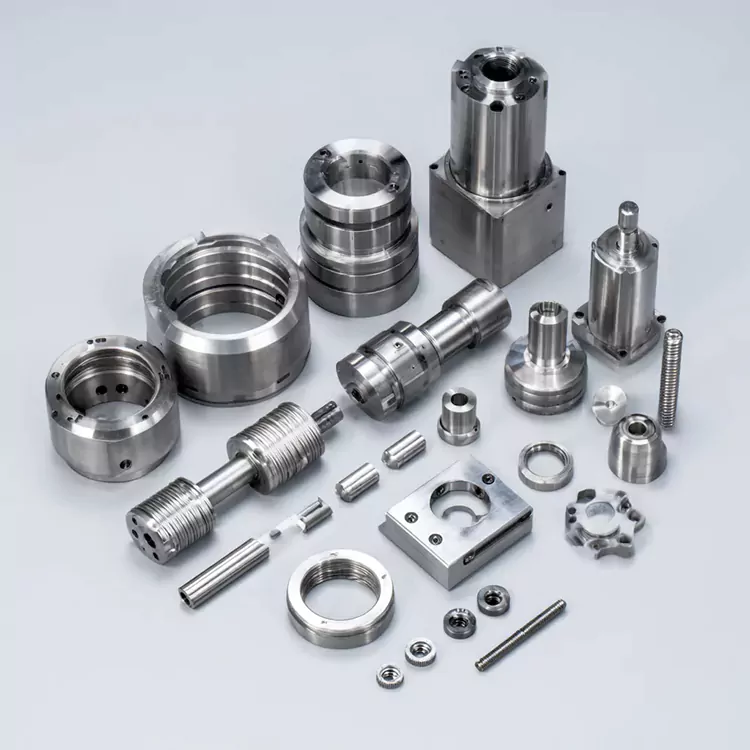
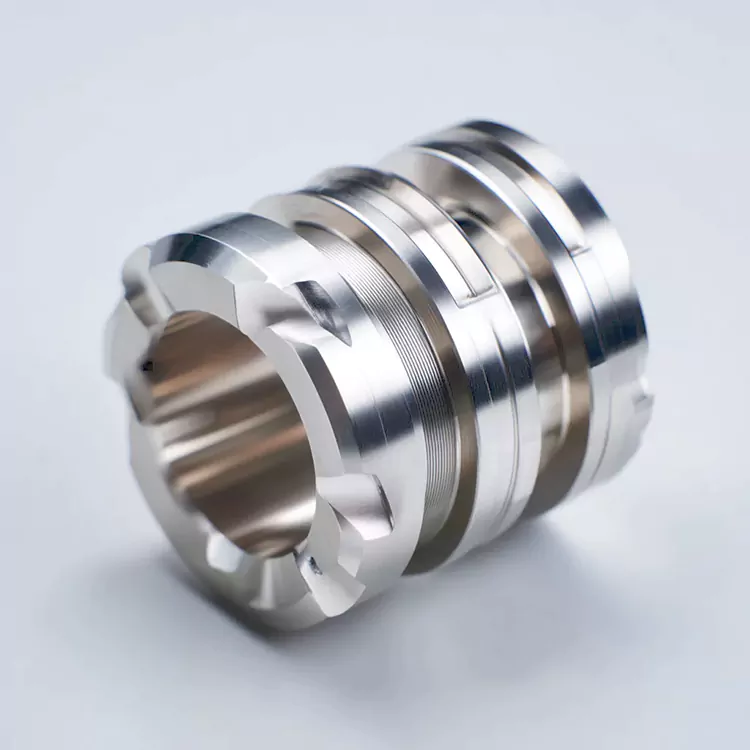
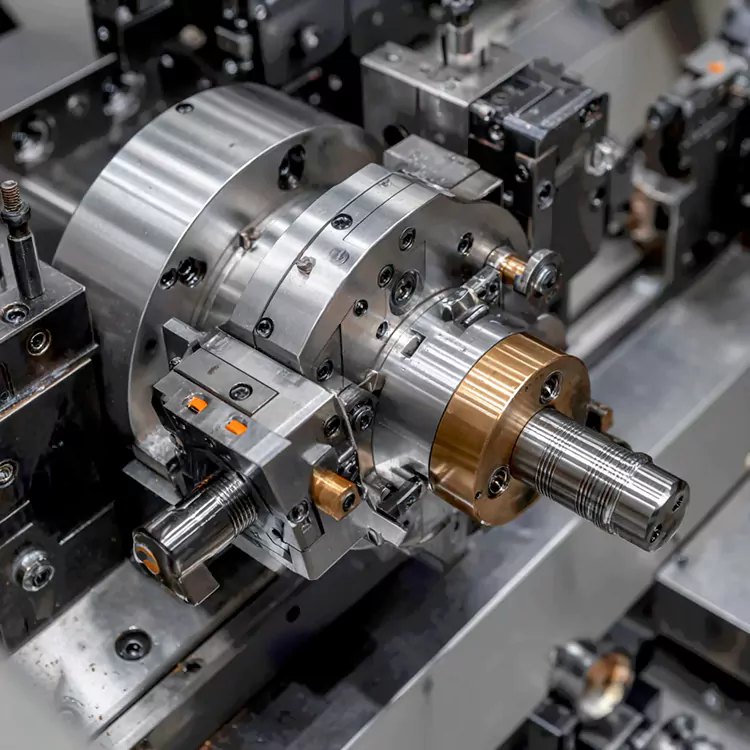
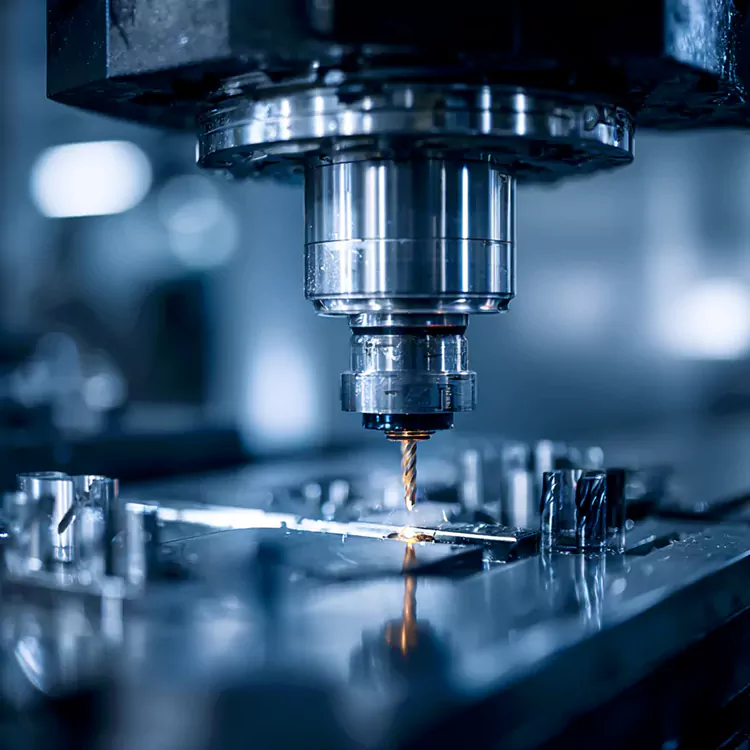
การกลึงเครื่องกลึงแบบสวิสที่แม่นยำสำหรับชิ้นส่วนที่ซับซ้อนของ Honmor หมายถึงกระบวนการตัดเฉือน CNC เฉพาะทางที่ใช้เครื่องกลึงแบบสวิส (เครื่องกลึงแบบใช้หัวจับแบบเลื่อน) เพื่อผลิตส่วนประกอบที่มีโครงสร้างซับซ้อนที่มีความแม่นยำสูง โดยมีลักษณะรูปทรงเพรียวบาง (อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางสูงถึง 50:1) การบูรณาการคุณสมบัติหลายอย่าง (เช่น รูขนาดเล็ก ร่องเอียง ส่วนที่เป็นเกลียว) และพิกัดความเผื่อที่แน่นเป็นพิเศษ กระบวนการนี้แตกต่างจากการกลึงแบบเดิม (ซึ่งต้องดิ้นรนกับชิ้นส่วนที่ซับซ้อนซึ่งต้องใช้ขั้นตอนการจับยึดหลายขั้น) กระบวนการนี้ใช้ประโยชน์จากการออกแบบที่เป็นเอกลักษณ์ของเครื่องกลึงแบบสวิส: บูชไกด์แบบตายตัวที่รองรับชิ้นงานใกล้กับเครื่องมือตัด ซึ่งลดการโก่งตัวแม้แต่กับชิ้นส่วนที่มีเส้นผ่านศูนย์กลาง 0.1 มม. บวกกับเครื่องมือที่ใช้งานจริงในตัว (การกัด การเจาะ การต๊าป) และการเชื่อมโยงแบบหลายแกน (แกน X/Y/Z/C/A) ช่วยให้สามารถดำเนินการคุณสมบัติที่ซับซ้อน 8-12 รายการในครั้งเดียวโดยไม่ต้องดำเนินการขั้นที่สอง Honmor เชี่ยวชาญในกระบวนการนี้ โดยใช้เครื่องกลึงแบบสวิสระดับไฮเอนด์ (Tornos GT26, Star SR-32J) และเครื่องมือตัดคาร์ไบด์/ทังสเตนที่ปรับให้เหมาะกับวัสดุที่แตกต่างกัน รวมถึงสแตนเลสเกรดทางการแพทย์ (316L), โลหะผสมไทเทเนียม (Ti-6Al-4V) และทองเหลืองตัดฟรี (C36000) ทุกชิ้นส่วนถูกกลึงในโรงปฏิบัติงานที่มีความเสถียรของอุณหภูมิ (22±0.3°C) เพื่อหลีกเลี่ยงการเสียรูปเนื่องจากความร้อน โดยได้รับค่าความคลาดเคลื่อนที่แคบถึง ±0.001 มม. และความขรุขระของพื้นผิวจนถึง Ra 0.1μm ไม่ว่าลูกค้าจะต้องปรับแต่งเครื่องกลึง Swiss Type ชุดเล็กสำหรับชิ้นส่วนที่ซับซ้อน (เช่น ชิ้นส่วนไมโครทางการแพทย์) หรือสั่งซื้อส่วนประกอบจำนวนมาก (เช่น ขั้วต่อไมโครอิเล็กทรอนิกส์) Honmor จะปรับแต่งพารามิเตอร์กระบวนการเพื่อสร้างสมดุลระหว่างความซับซ้อน ความแม่นยำ และประสิทธิภาพ—ทำให้การจัดหาชิ้นส่วนที่ซับซ้อนซึ่งยากต่อเครื่องจักรทำได้ง่ายขึ้น
ข้อดีหลัก
คุณสมบัติที่ซับซ้อน การตัดเฉือนแบบครั้งเดียวเพื่อลดข้อผิดพลาด
ข้อได้เปรียบที่ใหญ่ที่สุดของการกลึงเครื่องกลึงแบบสวิสที่มีความแม่นยำสำหรับชิ้นส่วนที่ซับซ้อนคือความสามารถในการรวมกระบวนการต่างๆ (การกลึง การกัด การเจาะ และการกลึงเกลียว) ไว้ในการตั้งค่าเดียว ซึ่งช่วยลดข้อผิดพลาดสะสมจากการจับยึดซ้ำๆ ตัวอย่างเช่น ลูกค้าทางการแพทย์จำเป็นต้องมีลวดนำสายสวนสแตนเลส 316L (เส้นผ่านศูนย์กลาง 0.8 มม.) ที่มีรูไมโคร 3 รู (เส้นผ่านศูนย์กลาง 0.2 มม.) ส่วนที่เป็นเกลียว 2 ส่วน (M0.5) และปลายเรียว เครื่องกลึงประเภทสวิสของ Honmor มีคุณสมบัติทั้งหมดเสร็จสมบูรณ์ใน 90 วินาทีต่อชิ้นส่วน โดยมีพิกัดความคลาดเคลื่อนของตำแหน่งที่ ±0.0015 มม. ระหว่างรูและเกลียว เครื่องกลึงแบบดั้งเดิมต้องใช้ขั้นตอนการจับยึด 4 ขั้นตอน ส่งผลให้ค่าเบี่ยงเบนพิกัดความเผื่อ ±0.005 มม. หรือมากกว่า เมื่อลูกค้าปรับแต่งชิ้นส่วนที่ซับซ้อนดังกล่าว วิศวกรของ Honmor จะปรับเส้นทางเครื่องมือและลำดับกระบวนการให้เหมาะสม (เช่น การเจาะรูขนาดเล็กก่อนหมุนเทเปอร์) เพื่อให้แน่ใจว่าคุณสมบัติจะอยู่ในแนวเดียวกัน ซึ่งจะช่วยลดอัตราการปฏิเสธให้เหลือน้อยกว่า 0.5% ซึ่งเป็นข้อได้เปรียบที่สำคัญสำหรับส่วนประกอบที่ซับซ้อนที่มีมูลค่าสูง
การควบคุมที่แม่นยำดีเยี่ยมสำหรับชิ้นส่วนที่ซับซ้อนบางเฉียบ
ชิ้นส่วนที่เพรียวบาง เช่น เส้นผ่านศูนย์กลาง 1 มม. ความยาว 50 มม. มีแนวโน้มที่จะเกิดการสั่นสะเทือนและการโก่งตัวในระหว่างการประมวลผล อย่างไรก็ตาม การออกแบบบุชชิ่งไกด์ของเครื่องกลึง Swiss Type สำหรับชิ้นส่วนที่ซับซ้อนสามารถแก้ปัญหานี้ได้อย่างมีประสิทธิภาพ ชิ้นส่วนยึดบูชไกด์จะต้องตัดเฉือนให้ห่างจากเครื่องมือตัด 1-2 มม. และจำกัดการโก่งตัวให้น้อยกว่า 0.05 มม. Honmor มีเครื่องกลึง Tornos GT26 ซึ่งติดตั้งแกนหมุนแบบลูกปืนลมซึ่งสามารถปรับปรุงความแม่นยำได้มากขึ้น ตัวอย่างเช่น เมื่อลูกค้าจำเป็นต้องกลึงหมุดขั้วต่ออิเล็กทรอนิกส์ทองเหลืองที่มีร่องขวาง กระบวนการนี้สามารถบรรลุค่าเผื่อตำแหน่งร่องที่ ±0.01 มม. และมีศูนย์กลางน้อยกว่า 0.08 มม. ระดับที่แม่นยำดังกล่าวช่วยให้มั่นใจได้ถึงความพอดีที่สมบูรณ์แบบระหว่างชิ้นส่วนที่ซับซ้อนและส่วนประกอบที่เชื่อมต่อกัน (เช่น พินตัวเชื่อมต่อและแผงวงจร) ซึ่งหลีกเลี่ยงความล้มเหลวในการประกอบที่มักเกิดขึ้นในชิ้นส่วนที่กลึงแบบดั้งเดิม
ความสามารถในการปรับตัวของวัสดุที่แข็งแกร่งสำหรับความต้องการที่ซับซ้อนที่หลากหลาย
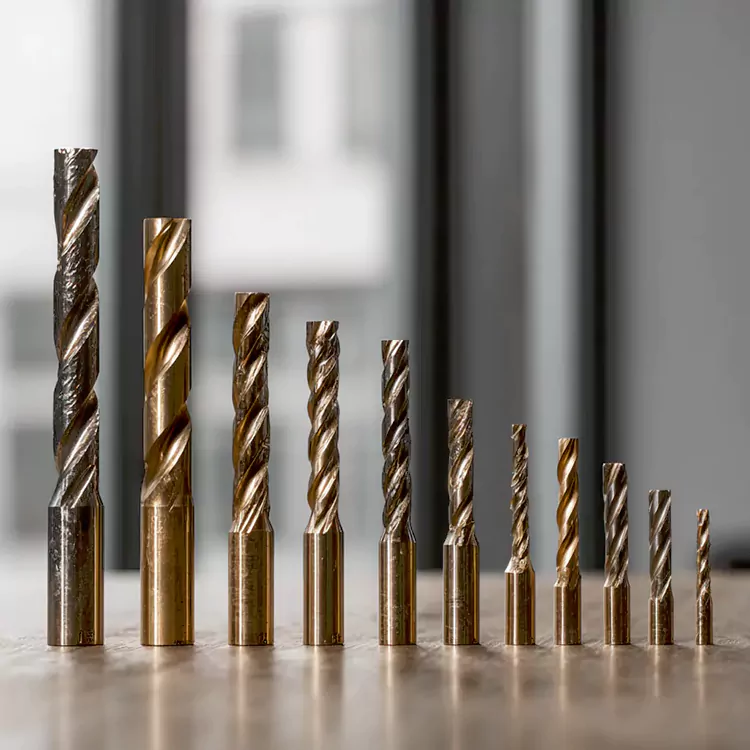
เครื่องกลึงประเภทสวิสของ Honmor มีความสามารถในการจัดการตั้งแต่โลหะอ่อน เช่น ทองเหลือง C36000 และอะลูมิเนียม 6061 ไปจนถึงโลหะผสมแข็งที่ต้านทานการกัดกร่อน (เช่น TI-6AI-4V, สแตนเลส 440C) ซึ่งมีความสำคัญสำหรับชิ้นส่วนที่ซับซ้อนจากอุตสาหกรรมต่างๆ สำหรับวัสดุโลหะอ่อน Honmor ใช้เครื่องมือตัดความเร็วสูงเพื่อป้องกันการเสียรูปของวัสดุ สำหรับวัสดุโลหะผสมแข็ง Honmor ใช้การตัดเฉือนด้วยความเร็วต่ำและมีแรงบิดสูงด้วยเครื่องมือคิวบิกโบรอนไนไตรด์เพื่อรักษาความคมของคมตัด ตัวอย่างเช่น เมื่อตัดเฉือนสกรูฝังทางการแพทย์ Ti-6AI-4V กระบวนการของ Honmor สามารถทราบความทนทานต่อเกลียวของ ISO 4H และความหยาบของพื้นผิว Ra0.8μm ซึ่งเป็นไปตามมาตรฐาน ISO 13485 ความสามารถในการปรับตัวของวัสดุดังกล่าวช่วยให้ลูกค้าซื้อชิ้นส่วนที่ซับซ้อนสำหรับหลายสถานการณ์จากซัพพลายเออร์รายเดียว ซึ่งทำให้การจัดการการจัดซื้อง่ายขึ้นอย่างมาก
พารามิเตอร์ทางเทคนิค
|
รายการพารามิเตอร์ |
หน่วย |
ค่ามาตรฐานเกียรติยศ |
ช่วงที่ปรับแต่งได้ |
ความสำคัญของการสมัคร |
|
วัสดุที่แปรรูปได้ |
- |
316L, Ti-6Al-4V, C36000 ทองเหลือง, 6061Al |
สเตนเลส 440C, Ti-6Al-7Nb, ทองเหลือง C26000 |
316L/ Ti-6Al-4V: ทางการแพทย์; C36000: อิเล็กทรอนิกส์ |
|
เส้นผ่านศูนย์กลางขั้นต่ำ |
มม |
0.1 |
0.05 - 0.5 |
0.05 มม.: เข็มขนาดเล็กทางการแพทย์; 0.5 มม.: หมุดอิเล็กทรอนิกส์ขนาดเล็ก |
|
อัตราส่วนความยาว-เส้นผ่านศูนย์กลางสูงสุด |
แอล/ดี |
50:1 |
30:1 - 60:1 |
60:1: ชิ้นส่วนสายสวนทางการแพทย์ที่บางเฉียบ; 30:1: เพลาเซ็นเซอร์ยานยนต์ |
|
ความอดทนของเครื่องจักร |
มม |
±0.001 |
±0.0008 (ความแม่นยำสูงพิเศษ) - ±0.003 (มาตรฐาน) |
±0.0008: การปลูกถ่ายทางการแพทย์; ±0.002: ขั้วต่ออิเล็กทรอนิกส์ |
|
ความหยาบผิว |
ไมโครเมตร (Ra) |
0.1 |
0.08 (กระจก) - 0.8 (ด้าน) |
0.08μm: ชิ้นส่วนสัมผัสทางการแพทย์; 0.8μm: ชิ้นส่วนที่ซับซ้อนภายใน |
|
ความจุคุณสมบัติที่ซับซ้อน |
- |
8-12 ลักษณะ/ชิ้นส่วน (รู ร่อง เกลียว) |
5-15 ลักษณะ/ส่วน |
คุณสมบัติ 15 อย่าง: ชิ้นส่วนทางการแพทย์อเนกประสงค์; คุณสมบัติ 5 ประการ: ชิ้นส่วนอิเล็กทรอนิกส์ที่เรียบง่าย |
|
วงจรการผลิต |
วินาที/ส่วน |
60 - 180 |
30 (ส่วนที่ซับซ้อนอย่างง่าย) - 300 (ส่วนที่ซับซ้อนสูง) |
30s: หมุดอิเล็กทรอนิกส์ทองเหลือง; 300s: ชิ้นส่วนทางการแพทย์ Ti-6Al-4V |
ฟิลด์แอปพลิเคชัน
อุตสาหกรรมอุปกรณ์การแพทย์
เครื่องกลึงประเภทสวิสสำหรับชิ้นส่วนที่ซับซ้อนเป็นสิ่งที่ขาดไม่ได้สำหรับอุปกรณ์ทางการแพทย์ที่ต้องการการย่อขนาดและฟังก์ชันการทำงานที่หลากหลาย เช่น ลวดนำสายสวน (316L เส้นผ่านศูนย์กลาง 0.8 มม. พร้อมรูไมโคร 3 รู) เพลาเอฟเฟกต์ปลายหุ่นยนต์ผ่าตัด (Ti-6Al-4V ปลายเรียว + ส่วนเกลียว) และหลักยึดรากฟันเทียม (Ti เกรด 2 หกเหลี่ยมภายใน + เกลียวภายนอก) Honmor เป็นผู้จัดหาลวดนำทางสายสวน 316L ให้กับบริษัทอุปกรณ์การแพทย์ในยุโรป ซึ่งเป็นชิ้นส่วนที่ซับซ้อนเหล่านี้ ซึ่งกลึงด้วยเครื่องกลึง Precision Swiss Type Lathe Turning มีความทนทานต่อตำแหน่งรูขนาดเล็กที่ ±0.0015 มม. เพื่อให้แน่ใจว่าส่งยาได้อย่างแม่นยำ และความขรุขระของพื้นผิว Ra 0.1μm ป้องกันการระคายเคืองของเนื้อเยื่อ ลวดนำทางที่ไม่มีความเสียหายจากความเมื่อยล้าหลังการทดสอบการดัดงอ 10,000 ครั้ง เป็นไปตามมาตรฐานอุปกรณ์การแพทย์ CE Class III สำหรับเพลาหุ่นยนต์ผ่าตัด ชิ้นส่วน Ti-6Al-4V ของ Honmor ผสานรวมคุณสมบัติที่ซับซ้อน 4 ประการ (เทเปอร์ เกลียว ร่อง รู) ในการตั้งค่าเดียว ช่วยลดเวลาในการประกอบสำหรับลูกค้าลง 60% เมื่อเทียบกับการตัดเฉือนแบบดั้งเดิม
เครื่องใช้ไฟฟ้าและไมโครอิเล็กทรอนิกส์
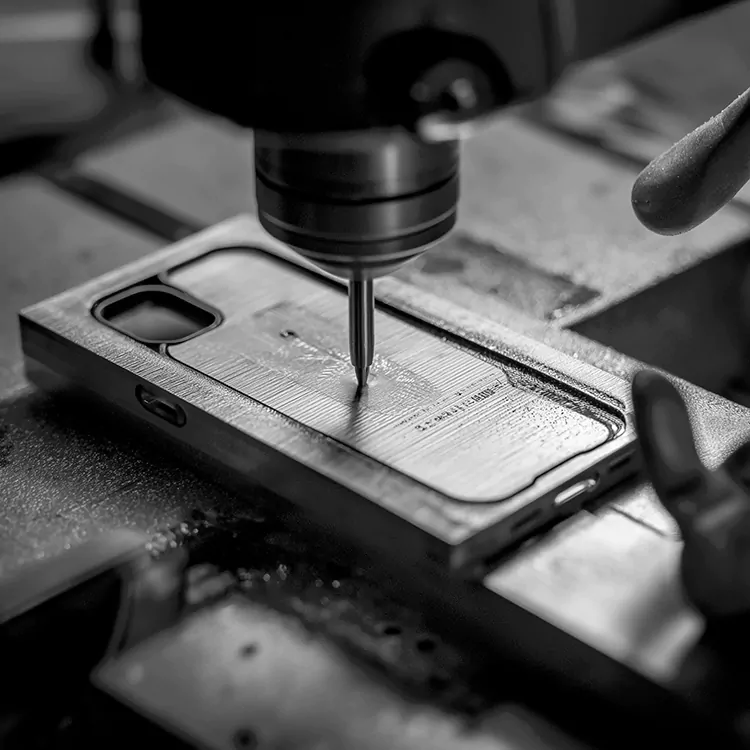
ในด้านอิเล็กทรอนิกส์ กระบวนการนี้ทำให้เกิดการผลิตส่วนประกอบขนาดเล็กที่ซับซ้อนสำหรับอุปกรณ์ขนาดเล็ก เช่น พินขั้วต่อ USB4 (ทองเหลือง C36000 เส้นผ่านศูนย์กลาง 0.6 มม. พร้อมร่องขวาง + ปลายเคลือบทอง) ขั้วแบตเตอรี่นาฬิกาอัจฉริยะ (6061Al เส้นผ่านศูนย์กลาง 0.5 มม. พร้อมส่วนขั้นบันได) และหัววัดเซ็นเซอร์ (สแตนเลส 440C เส้นผ่านศูนย์กลาง 0.7 มม. พร้อมรูปิด) หนึ่งในผู้ผลิตสมาร์ทโฟนชาวเกาหลีใต้ได้จัดหาพินตัวเชื่อมต่อ USB-C จำนวน 500,000 พินจาก Honmor และ Honmor ได้ดำเนินการกลึงพินดังกล่าวด้วยกระบวนการกลึงเครื่องกลึงแบบสวิสที่มีความแม่นยำสำหรับชิ้นส่วนที่ซับซ้อน ชิ้นส่วนเหล่านี้ต้องมีข้อกำหนดความคลาดเคลื่อนของความกว้างร่องขวาง ±0.01 มม. เพื่อให้แน่ใจว่าปลั๊กอินที่เข้ากันได้กับสายเคเบิล และพื้นผิวที่เคลือบทองสามารถรักษาค่าการนำไฟฟ้าที่เสถียรได้ ลูกค้ารายงานอัตราของเสีย 0.3% ซึ่งต่ำกว่าอัตรา 2% ของซัพพลายเออร์รายเดิมมาก สำหรับขั้วต่อสมาร์ทวอทช์ ชิ้นส่วน 6061Al ของ Honmor ประกอบด้วยส่วนขั้นบันได 3 ส่วน (เส้นผ่านศูนย์กลาง 0.5/0.4/0.3 มม.) โดยมีพิกัดความเผื่อ ±0.002 มม. ซึ่งพอดีกับดีไซน์เพรียวบางของนาฬิกา (ความหนา 4.5 มม.)
ยานยนต์และยานยนต์พลังงานใหม่
อุตสาหกรรมยานยนต์พึ่งพากระบวนการประเภทนี้ในการตัดเฉือนชิ้นส่วนที่มีความแม่นยำที่ซับซ้อนในเซ็นเซอร์และระบบควบคุม รวมถึงเพลาเซ็นเซอร์อุณหภูมิแบตเตอรี่ NEV แกนวาล์วเกียร์ และหมุดหัวฉีดน้ำมันเชื้อเพลิง Honmor ผลิตเพลาเซ็นเซอร์สแตนเลส 304 สำหรับบริษัท NEV ของจีน ชิ้นส่วนที่ซับซ้อนเหล่านี้ผลิตโดยเครื่องกลึงกลึงแบบสวิสที่มีความแม่นยำ และมีความทนทานของร่องเกลียวที่ ±0.05 มม. เพื่อให้มั่นใจในการตรวจจับอุณหภูมิที่แม่นยำ และพื้นผิวต้านทานการกัดกร่อนสามารถทนต่อการสัมผัสอิเล็กโทรไลต์ของแบตเตอรี่ ขณะเดียวกัน เพลาเหล่านี้ผ่านการทดสอบความทนทานของแบรนด์และการขับขี่ 50,000 กม. ด้วยประสิทธิภาพที่มั่นคง สำหรับแกนวาล์วเกียร์ ชิ้นส่วน 42CrMo ของ Honmor ได้รวมรูเอียงสองรูเข้ากับพิกัดความเผื่อตำแหน่ง ±0.02 มม. เพื่อให้มั่นใจว่าวาล์วทำงานได้อย่างราบรื่น โดยลดความมัวหมองในการส่งผ่านลง 15%
ข้อดีของการบริการอันทรงเกียรติ
Honmor มุ่งเน้นไปที่การผลิตชิ้นส่วนกลึงไทเทเนียมที่มีความทนทานสูง ด้วยประสบการณ์มากกว่า 12 ปีและชุดการรับรองอย่างเป็นทางการ เช่น ISO 9001, AS9100 และ IATF 16949 เป็นต้น
บริการหลังการขาย 7*24 ชั่วโมง: ลูกค้าสามารถปรึกษาเกี่ยวกับความคืบหน้าของการตัดเฉือนหรือปัญหาด้านคุณภาพได้ตลอดเวลา
สำหรับลูกค้าประจำ Honmor จะจัดเตรียมสต็อกสำรอง (สินค้าคงคลัง 3 เดือนสำหรับชิ้นส่วนที่สั่งซื้อบ่อย) เพื่อลดระยะเวลาในการจัดส่ง นอกจากนี้ หากชิ้นส่วนมีข้อบกพร่องด้านคุณภาพ (ปัจจัยที่ไม่ใช่ของมนุษย์) Honmor เสนอการเปลี่ยนฟรีภายใน 6 เดือน เพื่อช่วยแก้ปัญหาความกังวลของลูกค้าเมื่อจัดหาหรือสั่งซื้อชิ้นส่วนที่กลึงไทเทเนียม
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
Bild 15#, เขตอุตสาหกรรมที่ 2, หมู่บ้าน MaAnShan, เมือง Shajing, เขต Bao'an, เซินเจิ้น, กวางตุ้ง, จีน
-
โทร
-
อีเมล
For inquiries about Rapid Prototyping, CNC Machining Parts, Plastic Injection Parts or price list, please leave your email to us and we will be in touch within 24 hours.
คำแนะนำข่าวสาร