เชิงนามธรรม
บทความนี้จะสำรวจหลักการทางวิศวกรรม แอปพลิเคชัน และกลยุทธ์การออกแบบที่อยู่เบื้องหลังชิ้นส่วนเครื่องจักรกลซีเอ็นซี 5 แกนที่ซับซ้อน. โดยจะตรวจสอบว่าการควบคุมการเคลื่อนไหวพร้อมกันช่วยให้สามารถผลิตรูปทรงที่เป็นไปไม่ได้ในเครื่องจักรสามแกนทั่วไปได้อย่างไร การอภิปรายครอบคลุมถึงการเลือกวัสดุ การจัดการความทนทาน การใช้งานในอุตสาหกรรมการบินและอวกาศและการแพทย์ และแนวทางการออกแบบที่สำคัญซึ่งรับประกันความสามารถในการผลิต นอกจากนี้ยังมีการให้ข้อมูลเชิงลึกที่เป็นประโยชน์สำหรับวิศวกรที่ประเมินซัพพลายเออร์อีกด้วย
สารบัญ
- ทำความเข้าใจกลไกหลักของการตัดเฉือน 5 แกน
- การตัดเฉือนพร้อมกันกับการตัดเฉือนแบบกำหนดดัชนี: อะไรคือความแตกต่าง?
- วัสดุและผลกระทบต่อกลยุทธ์การตัดเฉือน
- บรรลุความแม่นยำ: ความคลาดเคลื่อนและการตกแต่งพื้นผิว
- แนวทางการออกแบบสำหรับความสามารถในการผลิต
- การใช้งานในอุตสาหกรรมและกรณีเชิงลึก
- การประเมินหุ้นส่วนเครื่องจักร 5 แกน
- คำถามที่พบบ่อย
ทำความเข้าใจกลไกหลักของการตัดเฉือน 5 แกน
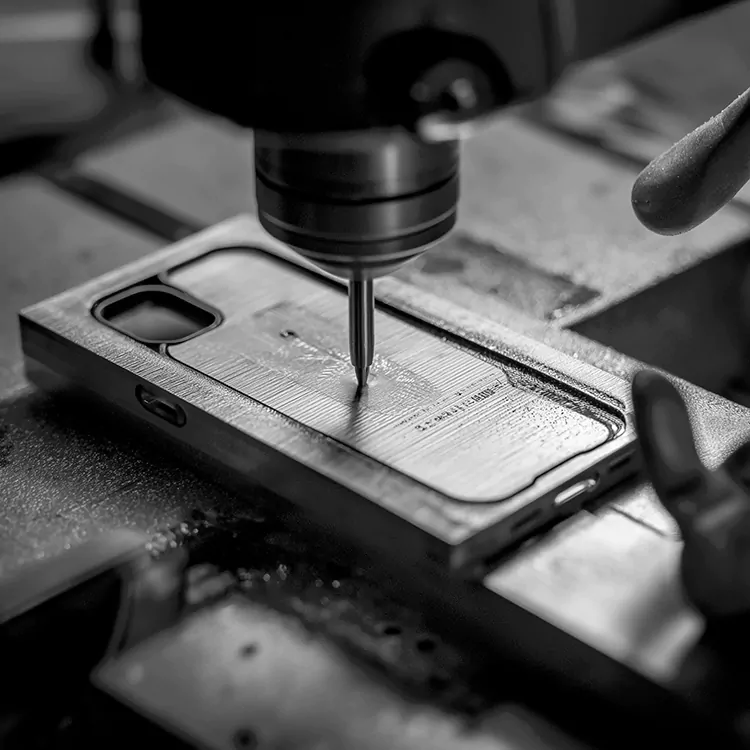
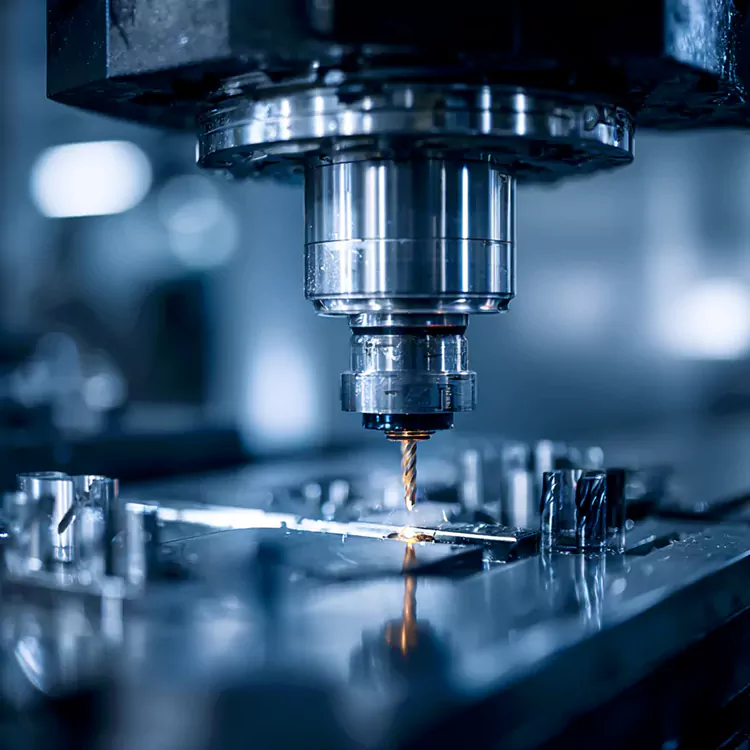
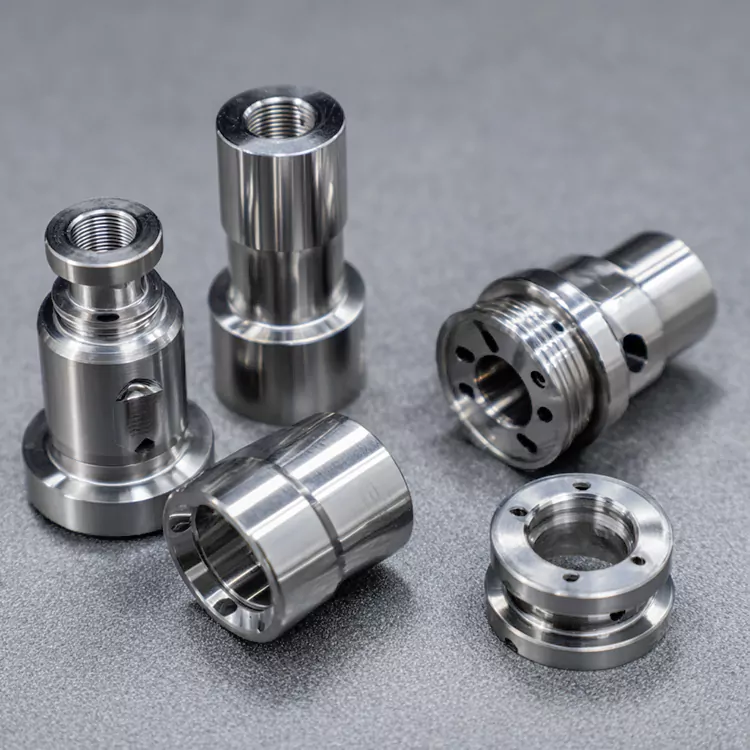
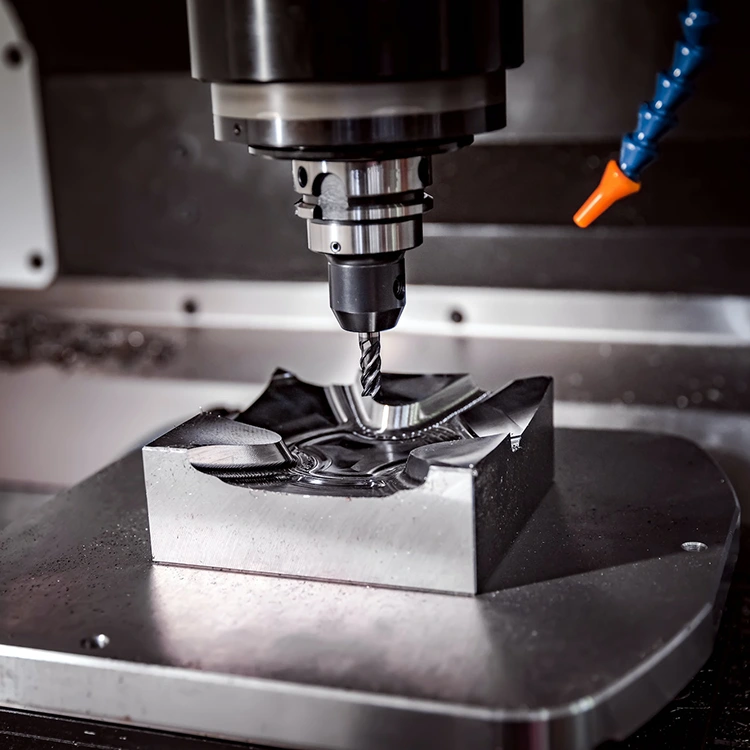
รากฐานของการผลิตที่มีความแม่นยำสมัยใหม่ขึ้นอยู่กับความสามารถในการเคลื่อนย้ายเครื่องมือตัดได้หลายทิศทางพร้อมกัน กชิ้นส่วนเครื่องจักรกลซีเอ็นซี 5 แกนที่ซับซ้อนการทำงานแสดงถึงจุดสุดยอดของความสามารถนี้ โดยเพิ่มแกนหมุนสองแกนให้กับการเคลื่อนที่เชิงเส้น X, Y และ Z แบบธรรมดา การกำหนดค่านี้ช่วยให้เครื่องมือตัดเข้าใกล้ชิ้นงานได้จากทุกมุมโดยไม่จำเป็นต้องเปลี่ยนตำแหน่งซ้ำ
บนเครื่องจักรสามแกนมาตรฐาน ชิ้นงานจะยังคงอยู่ในขณะที่เครื่องมือเคลื่อนที่ไปตามแกนตั้งฉากสามแกน การเข้าถึงชิ้นส่วนหลายด้านจำเป็นต้องเปลี่ยนตำแหน่งด้วยตนเอง ซึ่งทำให้เกิดข้อผิดพลาดสะสมและขยายเวลารอบการทำงาน การตัดเฉือนแบบห้าแกนจะขจัดข้อจำกัดนี้โดยทำให้เกิดการเคลื่อนที่แบบหมุนซึ่งสามารถเอียงและหมุนหัวสปินเดิล โต๊ะทำงาน หรือทั้งสองอย่างได้
อธิบายแกนหมุนสองอัน
โดยทั่วไปแกนเพิ่มเติมจะกำหนดเป็น A, B และ C โดยแกนสองแกนจะทำงานอยู่ขึ้นอยู่กับการกำหนดค่าของเครื่อง แกน A จะหมุนรอบแกน X แกน B จะหมุนรอบแกน Y และแกน C จะหมุนรอบแกน Z ตัวอย่างเช่น เครื่องจักรแบบ Trunnion อาจใช้แกน A และ C เพื่อเอียงและหมุนชิ้นงาน ในขณะที่การออกแบบหัวหมุนอาจใช้แกน B และ C เพื่อวางแนวเครื่องมือตัด
ความสามารถทางกลนี้แปลตรงไปสู่ข้อได้เปรียบด้านการผลิต เมื่อชิ้นส่วนต้องมีการตัดด้านล่าง โพรงลึก หรือพื้นผิวอิสระที่ซับซ้อน เครื่องมือสามารถรักษามุมสัมผัสที่เหมาะสมกับวัสดุได้ตลอดเส้นทางการตัด ซึ่งไม่เพียงแต่ปรับปรุงคุณภาพผิวงานเท่านั้น แต่ยังช่วยยืดอายุการใช้งานของเครื่องมือด้วยการกระจายการสึกหรอทั่วทั้งคมตัดอย่างเท่าเทียมกันมากขึ้น
ข้อมูลเชิงลึกที่สำคัญ:การปรับการวางแนวเครื่องมืออย่างต่อเนื่องเป็นสิ่งที่แยกการตัดเฉือนแบบห้าแกนออกจากการตั้งค่าแบบหลายแกนที่ง่ายกว่า ตัวควบคุมเครื่องจักรจะต้องคำนวณและซิงโครไนซ์การเคลื่อนที่ของแกนทั้งห้าแกนแบบเรียลไทม์เพื่อติดตามเส้นทางเครื่องมือที่แม่นยำและหลีกเลี่ยงการชนกัน
การตัดเฉือนพร้อมกันกับการตัดเฉือนแบบกำหนดดัชนี: อะไรคือความแตกต่าง?
ภายในขอบเขตของเทคโนโลยีห้าแกน มีโหมดการทำงานที่แตกต่างกันสองโหมด การทำความเข้าใจความแตกต่างเป็นสิ่งสำคัญเมื่อระบุข้อกำหนดหรือประเมินความสามารถของซัพพลายเออร์
การตัดเฉือน 5 แกนพร้อมกัน
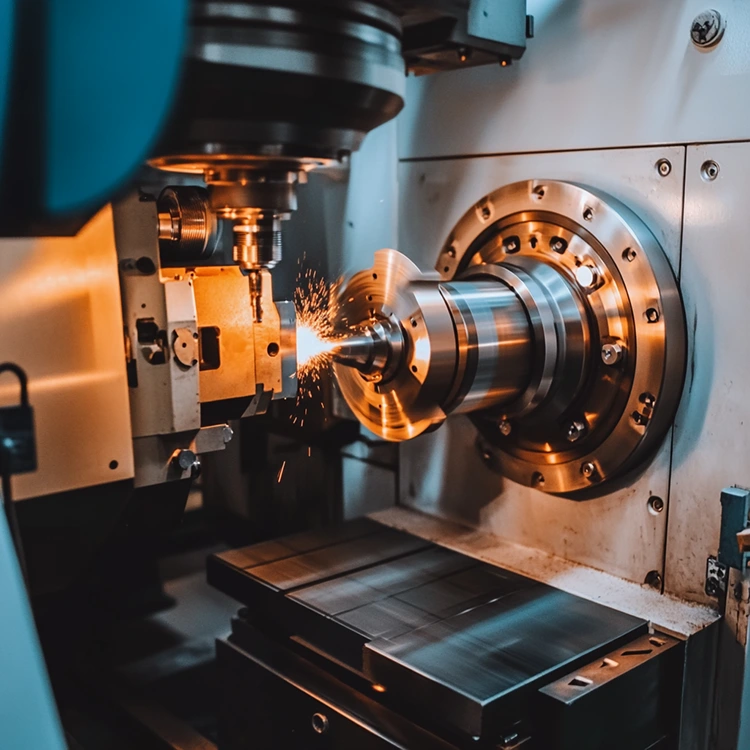
ในโหมดพร้อมกัน แกนทั้งห้าจะเคลื่อนที่พร้อมกันในระหว่างกระบวนการตัด แกนหมุนไม่ล็อคเข้าที่ในขณะที่นำวัสดุออก แต่จะปรับอย่างต่อเนื่องเพื่อรักษาการวางแนวเครื่องมือที่ต้องการโดยสัมพันธ์กับพื้นผิวที่กำลังตัดเฉือน วิธีการนี้จำเป็นสำหรับรูปทรงที่มีการเปลี่ยนแปลงความโค้งอย่างต่อเนื่อง เช่น ใบพัดกังหัน ใบพัด และการปลูกถ่ายกระดูก
ตัวควบคุมจะต้องประสานงานการเคลื่อนที่เชิงเส้นและแบบหมุนด้วยความแม่นยำสูงสุด แม้แต่การเปลี่ยนแปลงเชิงมุมเล็กน้อยที่แกนหมุนก็สามารถทำให้เกิดการเคลื่อนไหวที่สำคัญที่ปลายเครื่องมือ โดยเฉพาะอย่างยิ่งเมื่อการประกอบเครื่องมือมีความยาวมาก ข้อมูลจลนศาสตร์ที่แม่นยำและการชดเชยแบบเรียลไทม์จึงเป็นสิ่งที่ขาดไม่ได้
การตัดเฉือน 3+2 แกน (จัดทำดัชนี)
การตัดเฉือนแบบดัชนี ซึ่งมักเรียกว่า 3+2 จะวางตำแหน่งแกนหมุนไว้ที่มุมคงที่ จากนั้นทำการตัดโดยมีเพียงแกนเชิงเส้นตรงสามแกนที่เคลื่อนที่ แกนหมุนยังคงอยู่กับที่ระหว่างการตัดจริง วิธีการนี้ให้ความเสถียรมากกว่าและการตั้งโปรแกรมง่ายกว่าการตัดเฉือนพร้อมกัน ทำให้เหมาะสำหรับชิ้นส่วนที่มีคุณสมบัติระนาบในทิศทางต่างๆ
| คุณสมบัติ | 5 แกนพร้อมกัน | 3+2 แกน (จัดทำดัชนี) |
|---|---|---|
| การเคลื่อนที่ของแกนระหว่างการตัด | แกนทั้งห้าเคลื่อนที่ไปพร้อมๆ กัน | แกนหมุนคงที่ มีเพียง X, Y, Z เท่านั้นที่เคลื่อนไหว |
| เหมาะที่สุดสำหรับ | พื้นผิวอิสระ ใบพัด ใบมีด | ใบหน้าระนาบมุม ชิ้นส่วนปริซึม |
| ความซับซ้อนของการเขียนโปรแกรม | สูง; ต้องใช้ CAM และการจำลองขั้นสูง | ปานกลาง; คล้ายกับ 3 แกนที่มีการจัดทำดัชนี |
| ความเสถียรของเครื่องจักร | ลดลงเนื่องจากการเคลื่อนที่แบบหมุนอย่างต่อเนื่อง | สูงกว่า; การตั้งค่าที่เข้มงวดระหว่างการตัด |
| ความสามารถในการตกแต่งพื้นผิว | ดีเยี่ยมบนพื้นผิวโค้ง | ดีเยี่ยมบนพื้นผิวเรียบและเป็นขั้นบันได |
ไม่ใช่ซัพพลายเออร์ทุกรายที่โฆษณาความสามารถแบบห้าแกนจะมีความเชี่ยวชาญในทั้งสองโหมด การตัดเฉือนพร้อมกันต้องอาศัยความเข้าใจที่ลึกซึ้งยิ่งขึ้นเกี่ยวกับจลนศาสตร์ของเครื่องจักร การพัฒนาหลังโปรเซสเซอร์ และการหลีกเลี่ยงการชนกัน เมื่อโครงการเกี่ยวข้องกับรูปทรงอิสระที่ซับซ้อน การตรวจสอบยืนยันประสบการณ์การตัดเฉือนพร้อมกันของซัพพลายเออร์ถือเป็นสิ่งสำคัญ
วัสดุและผลกระทบต่อกลยุทธ์การตัดเฉือน
การเลือกวัสดุจะกำหนดทุกแง่มุมของกระบวนการตัดเฉือน ตั้งแต่พารามิเตอร์การตัดไปจนถึงการเลือกเครื่องมือและกลยุทธ์ในการจับยึด การตัดเฉือนแบบห้าแกนเข้ากันได้กับวัสดุหลายประเภท แต่แต่ละประเภทก็มีความท้าทายที่แตกต่างกัน
อลูมิเนียมอัลลอยด์
อะลูมิเนียมเป็นหนึ่งในโลหะที่สามารถแปรรูปได้มากที่สุดสำหรับการทำงานแบบห้าแกน เกรดต่างๆ เช่น 6061 และ 7075 มีความสมดุลที่ยอดเยี่ยมระหว่างความแข็งแรง น้ำหนัก และความสามารถในการขึ้นรูป โลหะผสม 7075 ซึ่งมักเรียกกันว่า "ซูเปอร์อะลูมิเนียม" ให้ความต้านทานแรงดึงสูงกว่า 6061 อย่างมาก ทำให้เป็นตัวเลือกยอดนิยมสำหรับส่วนประกอบโครงสร้างการบินและอวกาศที่การลดน้ำหนักเป็นสิ่งสำคัญ
ไทเทเนียมและโลหะผสมนิกเกิล
โลหะผสมไทเทเนียม โดยเฉพาะอย่างยิ่ง Ti-6Al-4V และซูเปอร์อัลลอยที่มีนิกเกิล เช่น อินโคเนล มีความสำคัญในการใช้งานด้านการบินและอวกาศและการแพทย์ เนื่องจากมีอัตราส่วนความแข็งแรงต่อน้ำหนักและความต้านทานการกัดกร่อนที่ยอดเยี่ยม อย่างไรก็ตาม วัสดุเหล่านี้สร้างความร้อนได้มากในระหว่างการตัดและมีแนวโน้มที่จะแข็งตัว ซึ่งต้องใช้เครื่องมือที่คม การจ่ายน้ำหล่อเย็นที่เหมาะสม และพารามิเตอร์การตัดอย่างระมัดระวัง
สแตนเลสและเหล็กเครื่องมือ
เกรดสเตนเลสสตีล รวมถึง 17-4 PH และ 316L เป็นเกรดทั่วไปในอุปกรณ์ทางการแพทย์และอุปกรณ์แปรรูปอาหาร ความเหนียวสูงและการนำความร้อนต่ำต้องการการคายเศษอย่างระมัดระวังและการระบายความร้อนที่มีประสิทธิภาพ เหล็กกล้าเครื่องมือและโลหะผสมชุบแข็งยังเพิ่มความยากอีกด้วย โดยมักต้องใช้เครื่องมือคาร์ไบด์หรือเซรามิกแบบพิเศษ
พลาสติกวิศวกรรมและคอมโพสิต
วัสดุ เช่น PEEK, POM, PTFE และคอมโพสิตคาร์บอนไฟเบอร์ ได้รับการระบุมากขึ้นสำหรับการใช้งานที่คำนึงถึงน้ำหนัก วัสดุเหล่านี้ทำให้เกิดความท้าทายในตัวเอง รวมถึงความไวต่อความร้อน ความเสี่ยงในการหลุดล่อน และความจำเป็นในการใช้คมตัดที่คมและขัดเงาเพื่อป้องกันการดึงเส้นใยออกหรือการหลอมละลายของพื้นผิว
- อะลูมิเนียมอัลลอยด์: สามารถแปรรูปได้ดีเยี่ยม นิยมใช้กันอย่างแพร่หลายสำหรับส่วนประกอบโครงสร้าง
- โลหะผสมไทเทเนียม: มีความแข็งแรงสูง ทนความร้อน ท้าทายต่อการตัดเฉือน
- เหล็กสเตนเลส: ทนทานต่อการกัดกร่อน เหนียว ต้องมีการจัดการเศษอย่างระมัดระวัง
- ซูเปอร์อัลลอยนิกเกิล: ทนทานต่ออุณหภูมิสูงมาก สามารถแปรรูปได้ต่ำ
- พลาสติกวิศวกรรม: น้ำหนักเบา ไวต่อความร้อน ต้องใช้เครื่องมือที่มีความคม
- วัสดุคอมโพสิต: มีอัตราส่วนความแข็งแรงต่อน้ำหนักสูง มีแนวโน้มที่จะเกิดการหลุดล่อน
บรรลุความแม่นยำ: ความคลาดเคลื่อนและการตกแต่งพื้นผิว
คุณค่าของการตัดเฉือนแบบห้าแกนไม่เพียงอยู่ที่ความสามารถในการสร้างรูปทรงที่ซับซ้อนเท่านั้น แต่ยังอยู่ที่การทำเช่นนั้นด้วยความแม่นยำเป็นพิเศษอีกด้วย ความคลาดเคลื่อนที่ทำได้บนเครื่องจักรห้าแกนที่ได้รับการบำรุงรักษาอย่างดีจะอยู่ที่ ±0.005 มม. (±0.0002 นิ้ว) เป็นประจำสำหรับคุณลักษณะที่สำคัญ
เหตุใดการตัดเฉือนแบบตั้งค่าครั้งเดียวจึงปรับปรุงความแม่นยำ
ทุกครั้งที่มีการเปลี่ยนตำแหน่งชิ้นงานบนเครื่องจักร โอกาสในการเกิดข้อผิดพลาดจะเพิ่มขึ้น การสึกหรอของฟิกซ์เจอร์ ความไม่สอดคล้องกันของการจับยึด และปัจจัยด้านมนุษย์ ล้วนมีส่วนทำให้เกิดการเบี่ยงเบนของตำแหน่ง ด้วยการตัดเฉือนหลายหน้าในการตั้งค่าครั้งเดียว เทคโนโลยีห้าแกนจะขจัดแหล่งที่มาของข้อผิดพลาดนี้ ความสัมพันธ์ระหว่างคุณสมบัติต่างๆ ที่เกิดขึ้นในการตั้งค่าเดียวกันนั้นมีความแม่นยำมากกว่า เนื่องจากถูกกำหนดโดยจลนศาสตร์ของเครื่องมากกว่าโดยการวางตำแหน่งภายนอก
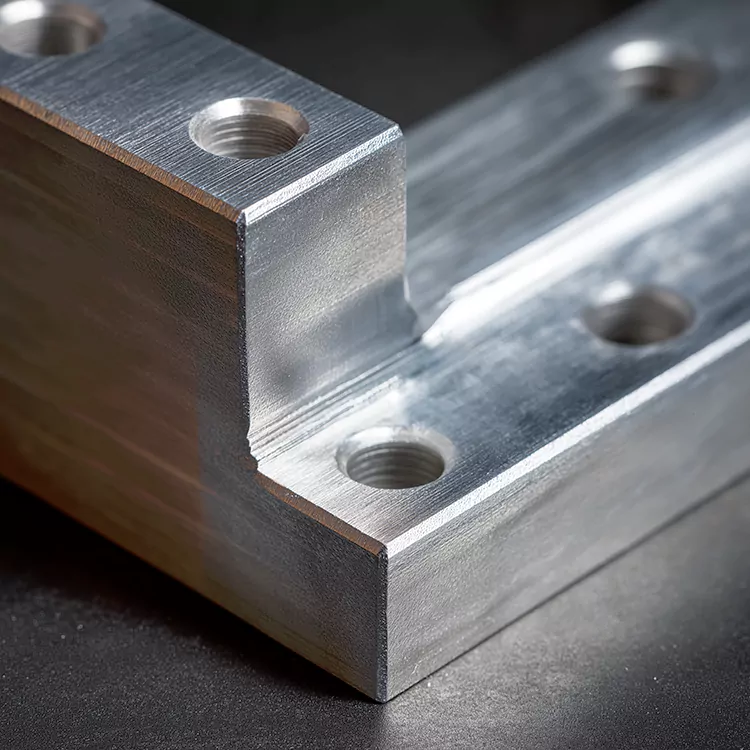
หลักการนี้มีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนที่มีค่าความคลาดเคลื่อนทางเรขาคณิตต่ำ เช่น พื้นผิวการจับคู่ รูแบริ่ง และหน้าซีล ตัวอย่างเช่น ส่วนประกอบตัวเครื่องที่มีแผ่นยึดหลายแผ่นในมุมที่แตกต่างกัน สามารถทำให้เสร็จสมบูรณ์ได้โดยไม่มีข้อผิดพลาดในการซ้อนซ้อนสะสมซึ่งจะมาพร้อมกับการตั้งค่าหลายรายการบนเครื่องจักรสามแกน
ข้อควรพิจารณาการตกแต่งพื้นผิว
การเก็บผิวสำเร็จในการตัดเฉือนแบบห้าแกนได้รับอิทธิพลจากกลยุทธ์เส้นทางเครื่องมือ รูปทรงของเครื่องมือ พารามิเตอร์การตัด และความแข็งแกร่งของการตั้งค่า เมื่อเครื่องมือได้รับการบำรุงรักษาในมุมที่เหมาะสมกับพื้นผิว ความเร็วตัดที่มีประสิทธิภาพที่ปลายเครื่องมือจะยังคงสม่ำเสมอมากขึ้น ลดรอยพยานและปรับปรุงความสม่ำเสมอ
| พารามิเตอร์ | ช่วงทั่วไป | ปัจจัยที่มีอิทธิพลต่อผลลัพธ์ |
|---|---|---|
| ความอดทนมิติ | ±0.005 มม. ถึง ±0.05 มม | ความแม่นยำของเครื่องจักร ความเสถียรทางความร้อน ฟิกซ์เจอร์ |
| ความหยาบผิว (Ra) | 0.4 µm ถึง 3.2 µm | เส้นทางเครื่องมือ สภาพเครื่องมือ ความเร็วสปินเดิล |
| ความอดทนเชิงมุม | ±0.01° ถึง ±0.1° | การสอบเทียบแกนหมุน แบบจำลองจลนศาสตร์ |
| ความอดทนตำแหน่ง | ±0.005 มม. ถึง ±0.02 มม | รูปทรงของเครื่องจักร การสอบเทียบโพรบ |
บันทึก:คุณสมบัติเฉพาะบางอย่างสามารถบรรลุพิกัดความเผื่อที่เข้มงวดยิ่งขึ้น แต่อาจต้องมีการตรวจสอบเพิ่มเติม อัตราป้อนที่ช้าลง หรือเครื่องมือพิเศษ การระบุพิกัดความเผื่อที่มากเกินไปในมิติที่ไม่สำคัญจะเพิ่มต้นทุนโดยไม่เกิดประโยชน์ในการใช้งาน
แนวทางการออกแบบสำหรับความสามารถในการผลิต
การออกแบบสำหรับการตัดเฉือนห้าแกนจำเป็นต้องมีความสมดุลระหว่างข้อกำหนดด้านการทำงานและการใช้งานจริงในการผลิต แม้ว่าเทคโนโลยีจะขยายขอบเขตของสิ่งที่เป็นไปได้ แต่หลักการบางประการยังคงควบคุมการผลิตอย่างมีประสิทธิภาพ
การจัดตำแหน่งคุณลักษณะและการเข้าถึงเครื่องมือ
การจัดตำแหน่งคุณลักษณะต่างๆ กับแกนหลักของเครื่องทำให้การตั้งโปรแกรมง่ายขึ้น และลดความต้องการในการเคลื่อนที่แบบหมุน แม้ว่าเครื่องจักรห้าแกนจะสามารถเข้าถึงคุณลักษณะต่างๆ ได้ในมุมต่างๆ ก็ตาม แต่การจัดตำแหน่งคุณลักษณะระนาบด้วย X, Y หรือ Z จะช่วยลดรอบเวลาและปรับปรุงคุณภาพพื้นผิว แนวปฏิบัตินี้ควรถือเป็นคำแนะนำมากกว่ากฎเกณฑ์ที่เข้มงวด เนื่องจากความสามารถของเครื่องจักรอาจพิสูจน์แนวทางอื่นได้
ความหนาของผนังและความลึกของโพรง
ผนังบางและโพรงลึกทำให้เกิดความท้าทายในการตัดเฉือนใดๆ ในงานห้าแกน ความเสี่ยงของการโก่งตัวและการสั่นสะเทือนจะเพิ่มขึ้นเมื่อเครื่องมือต้องเจาะลึกเข้าไปในโพรงหรือตัดเฉือนผนังโดยใช้ส่วนรองรับที่จำกัด การเพิ่มความหนาของผนังหากเป็นไปได้ รูปทรงของช่องเปิด หรือการใช้การออกแบบแบบขั้นบันไดสามารถปรับปรุงความแข็งแกร่งและลดความจำเป็นในการใช้เครื่องมือพิเศษได้
การเลือกเครื่องมือและการเข้าถึง
เครื่องมือตัดจะต้องสามารถเข้าถึงคุณลักษณะได้โดยไม่ชนกับส่วนอื่นๆ ของชิ้นงานหรือฟิกซ์เจอร์ การพิจารณานี้มีความเกี่ยวข้องโดยเฉพาะกับคุณสมบัติภายในและการตัดราคา ซอฟต์แวร์ CAM สามารถจำลองเส้นทางเครื่องมือและตรวจจับการชนกันได้ แต่การพิจารณาการเข้าถึงเครื่องมือตั้งแต่เนิ่นๆ ในขั้นตอนการออกแบบจะช่วยป้องกันการออกแบบใหม่ที่มีต้นทุนสูงในภายหลัง
- จัดตำแหน่งจุดสนใจให้ตรงกับแกนหลักเมื่อเป็นไปได้
- หลีกเลี่ยงช่องเปิดที่แคบและลึกเกินไป
- ออกแบบความหนาของผนังให้ทนทานต่อแรงตัด
- พิจารณาอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางของเครื่องมือสำหรับคุณสมบัติที่มีความลึก
- ใช้รัศมีที่มุมภายในเพื่อให้ตรงกับขนาดเครื่องมือมาตรฐาน
- ตรวจสอบการเข้าถึงเครื่องมือในระหว่างขั้นตอนการออกแบบ ไม่ใช่หลังจากนั้น
การใช้งานในอุตสาหกรรมและกรณีเชิงลึก
ความต้องการส่วนประกอบเครื่องจักรห้าแกนที่ซับซ้อนครอบคลุมภาคส่วนเทคโนโลยีขั้นสูงหลายภาคส่วน โดยแต่ละส่วนมีข้อกำหนดด้านประสิทธิภาพและความต้องการวัสดุของตัวเอง
ส่วนประกอบการบินและอวกาศ
การผลิตด้านการบินและอวกาศต้องอาศัยการตัดเฉือนห้าแกนอย่างมากสำหรับส่วนประกอบโครงสร้าง ชิ้นส่วนเครื่องยนต์ และพื้นผิวควบคุมการบิน ใบพัดกังหัน ใบพัด และบลิสก์ต้องการความสามารถในการเคลื่อนที่พร้อมกันเพื่อให้ได้พื้นผิวตามหลักอากาศพลศาสตร์และรูปทรงผนังบางที่เพิ่มประสิทธิภาพสูงสุด วัสดุอย่างไททาเนียมอัลลอยด์และซูเปอร์อัลลอยนิกเกิลเป็นวัสดุทั่วไป ซึ่งต้องใช้เครื่องมือเฉพาะทางและกลยุทธ์การตัด
ส่วนประกอบลำตัวและองค์ประกอบโครงสร้างปีกยังได้รับประโยชน์จากการตัดเฉือนแบบห้าแกนอีกด้วย ความสามารถในการตัดเฉือนรูปร่างที่ซับซ้อนขนาดใหญ่ในการตั้งค่าครั้งเดียวจะช่วยลดข้อผิดพลาดในการประกอบและปรับปรุงความพอดีของชิ้นส่วนที่ผสมพันธุ์
อุปกรณ์การแพทย์และการปลูกถ่าย
การปลูกถ่ายกระดูก เครื่องมือผ่าตัด และส่วนประกอบทางทันตกรรมต้องการความแม่นยำและคุณภาพพื้นผิวในระดับสูงสุด การตัดเฉือนแบบห้าแกนทำให้สามารถผลิตวัสดุปลูกถ่ายเฉพาะคนไข้ที่มีโครงสร้างรูพรุนที่ซับซ้อนซึ่งส่งเสริมการงอกของกระดูก เช่นเดียวกับเครื่องมือที่มีรูปทรงเรขาคณิตที่ซับซ้อนซึ่งไม่สามารถผลิตได้ด้วยวิธีอื่น
ไทเทเนียมและโลหะผสมเป็นวัสดุที่โดดเด่นในภาคส่วนนี้ โดยมีคุณค่าในด้านความเข้ากันได้ทางชีวภาพและคุณสมบัติทางกล การตกแต่งพื้นผิวของส่วนประกอบของรากฟันเทียมต้องเป็นไปตามมาตรฐานที่เข้มงวดเพื่อลดความเสี่ยงของการเกาะติดของแบคทีเรีย และเพื่อให้แน่ใจว่าจะรวมเข้ากับเนื้อเยื่อโดยรอบได้อย่างเหมาะสม
ยานยนต์และมอเตอร์สปอร์ต
ส่วนประกอบยานยนต์สมรรถนะสูง รวมถึงฝาสูบ เสื้อเกียร์ และชิ้นส่วนเทอร์โบชาร์จเจอร์ ได้รับประโยชน์จากความแม่นยำและคุณภาพพื้นผิวที่ได้จากการตัดเฉือนแบบห้าแกน อุตสาหกรรมมอเตอร์สปอร์ตมักจะผลักดันขอบเขตของความซับซ้อนในการออกแบบ โดยต้องอาศัยการเปลี่ยนแปลงอย่างรวดเร็วของส่วนประกอบต่างๆ ด้วยรูปทรงเรขาคณิตที่เป็นธรรมชาติและเหมาะสมที่สุด
หุ่นยนต์และระบบอัตโนมัติ
ข้อต่อหุ่นยนต์ เอ็นด์เอฟเฟกต์เตอร์ และเฟรมโครงสร้างต้องการส่วนประกอบที่มีน้ำหนักเบาและแข็งแกร่งและมีรูปทรงที่ซับซ้อน การตัดเฉือนแบบห้าแกนช่วยให้สามารถรวมคุณลักษณะต่างๆ ที่อาจจำเป็นต้องประกอบเข้าด้วยกัน ช่วยลดจำนวนชิ้นส่วน และปรับปรุงความน่าเชื่อถือของระบบ
การประเมินหุ้นส่วนเครื่องจักร 5 แกน
การเลือกพันธมิตรการผลิตที่เหมาะสมมีความสำคัญพอๆ กับการออกแบบ ซัพพลายเออร์บางรายที่อ้างว่ามีความสามารถแบบห้าแกนสามารถส่งมอบความแม่นยำและคุณภาพพื้นผิวที่ชิ้นส่วนที่ซับซ้อนต้องการได้
ประสบการณ์กับรูปทรงเรขาคณิตที่คล้ายกัน
ตัวบ่งชี้ความเหมาะสมของซัพพลายเออร์ที่เชื่อถือได้มากที่สุดคือประสบการณ์ของพวกเขากับส่วนประกอบที่มีความซับซ้อนที่เทียบเคียงได้ บริษัทที่ผลิตใบพัดหรือการปลูกถ่ายทางการแพทย์เป็นประจำมีความเชี่ยวชาญที่แตกต่างจากบริษัทที่ผลิตเหล็กยึดหรือเพลตธรรมดาเป็นหลัก การขอตัวอย่างงานที่คล้ายกันจะให้ข้อมูลเชิงลึกเกี่ยวกับความสามารถของพวกเขา
เทคโนโลยีเครื่องจักรและมาตรวิทยา
เครื่องมือกลเองเป็นเพียงส่วนหนึ่งของสมการเท่านั้น อุปกรณ์วัดที่ใช้ในการตรวจสอบชิ้นส่วนที่เสร็จแล้วก็มีความสำคัญไม่แพ้กัน เครื่องวัดพิกัด (CMM) ระบบโพรบในกระบวนการ และการสแกนแสงที่มีโครงสร้าง ล้วนเป็นเครื่องมืออันทรงคุณค่าในการรับรองว่ารูปทรงที่ซับซ้อนตรงตามข้อกำหนด
การเขียนโปรแกรมและการจำลอง CAM
ซอฟต์แวร์ CAM ขั้นสูงที่สามารถสร้างเส้นทางเครื่องมือห้าแกนที่มีประสิทธิภาพถือเป็นสิ่งสำคัญ เครื่องมือจำลองและการตรวจสอบที่ตรวจจับการชนและการเซาะก่อนที่การตัดเฉือนจะเริ่มขึ้น ช่วยประหยัดเวลาและป้องกันข้อผิดพลาดที่มีค่าใช้จ่ายสูง ซัพพลายเออร์ที่อาศัยวิธีการเขียนโปรแกรมที่ล้าสมัยหรือขาดความสามารถในการจำลองอาจประสบปัญหากับโครงการที่ซับซ้อน
เกียรติยศรักษาความสามารถในการผลิตที่ล้ำสมัยและประวัติที่ได้รับการพิสูจน์แล้วในการส่งมอบส่วนประกอบที่มีความแม่นยำในภาคการบินและอวกาศ การแพทย์ และอุตสาหกรรมติดต่อเราเพื่อหารือเกี่ยวกับข้อกำหนดโครงการของคุณและรับการประเมินที่ครอบคลุม
คำถามที่พบบ่อย
การตัดเฉือนแบบสามแกนจะเคลื่อนเครื่องมือตัดไปตามแกนเชิงเส้นตรงสามแกน: X, Y และ Z การตัดเฉือนแบบห้าแกนจะเพิ่มแกนหมุนสองแกน ซึ่งช่วยให้เครื่องมือเข้าใกล้ชิ้นงานจากหลายมุมโดยไม่ต้องเปลี่ยนตำแหน่ง ช่วยให้สามารถผลิตรูปทรงที่ซับซ้อน ลดเวลาในการติดตั้ง และปรับปรุงความแม่นยำโดยกำจัดข้อผิดพลาดจากการจับยึดหลายครั้ง
ใช่. เครื่องจักรห้าแกนมักจะได้รับความคลาดเคลื่อน ±0.005 มม. (±0.0002 นิ้ว) สำหรับคุณลักษณะที่สำคัญเป็นประจำ ความสามารถในการตั้งค่าเพียงครั้งเดียวมีส่วนสำคัญต่อความแม่นยำนี้ เนื่องจากช่วยลดข้อผิดพลาดด้านตำแหน่งที่สะสมเมื่อมีการเคลื่อนย้ายชิ้นส่วนระหว่างการปฏิบัติงาน อย่างไรก็ตาม การบรรลุพิกัดความเผื่อดังกล่าวจำเป็นต้องมีการบำรุงรักษาเครื่องจักรอย่างเหมาะสม ความเสถียรทางความร้อน และการวางแผนกระบวนการอย่างรอบคอบ
โลหะที่สามารถแปรรูปได้ส่วนใหญ่ พลาสติกวิศวกรรม และวัสดุคอมโพสิตสามารถแปรรูปบนเครื่องจักรห้าแกนได้ วัสดุทั่วไป ได้แก่ อะลูมิเนียมอัลลอยด์ โลหะผสมไททาเนียม เหล็กกล้าไร้สนิม ซูเปอร์อัลลอยนิกเกิล PEEK POM และคอมโพสิตคาร์บอนไฟเบอร์ การเลือกวัสดุมีอิทธิพลต่อพารามิเตอร์การตัด เครื่องมือ และกลยุทธ์ในการจับยึด ดังนั้นจึงควรพิจารณาตั้งแต่เนิ่นๆ ในกระบวนการออกแบบ
ในการตัดเฉือนพร้อมกัน แกนทั้งห้าจะเคลื่อนที่ไปด้วยกันในระหว่างการตัด ช่วยให้สามารถปรับการวางแนวเครื่องมือได้อย่างต่อเนื่องตามพื้นผิวที่ซับซ้อน ในการตัดเฉือนแบบ 3+2 (ดัชนี) แกนหมุนจะถูกวางตำแหน่งไว้ที่มุมคงที่และล็อคไว้ในขณะที่แกนเชิงเส้นตรงทั้งสามแกนทำการตัด การตัดเฉือนพร้อมกันเป็นสิ่งจำเป็นสำหรับพื้นผิวรูปแบบอิสระ ในขณะที่ 3+2 มักจะเพียงพอสำหรับชิ้นส่วนที่มีคุณลักษณะระนาบที่ทำมุม
แม้ว่าการตัดเฉือนแบบห้าแกนจะขยายขอบเขตของรูปทรงที่ทำได้ แต่คุณสมบัติบางอย่างยังคงมีความท้าทาย ช่องแคบที่ลึกมากและเข้าถึงเครื่องมือได้จำกัด ผนังที่บางมากซึ่งเสี่ยงต่อการสั่นสะเทือน และคุณสมบัติภายในที่ไม่สามารถเข้าถึงได้หากไม่มีส่วนยื่นของเครื่องมือมากเกินไป การเพิ่มประสิทธิภาพการออกแบบ เช่น รูปทรงของช่องเปิดหรือการปรับความหนาของผนัง มักจะสามารถบรรเทาความท้าทายเหล่านี้ได้
โดยทั่วไปการระบุผิวสำเร็จจะใช้พารามิเตอร์ Ra (ค่าเฉลี่ยความหยาบ) โดยวัดเป็นไมโครเมตรหรือไมโครนิ้ว ในการตัดเฉือนแบบห้าแกน ผลลัพธ์ที่ได้จะขึ้นอยู่กับกลยุทธ์เส้นทางเครื่องมือ สภาพของเครื่องมือ และความเสถียรของเครื่องจักร ค่าทั่วไปมีตั้งแต่ Ra 0.4 µm สำหรับการเก็บผิวละเอียดจนถึง Ra 3.2 µm สำหรับวัตถุประสงค์ทั่วไปเพิ่มเติม ควรระบุการตกแต่งพื้นผิวเมื่อจำเป็นตามการใช้งานเท่านั้น เนื่องจากข้อกำหนดที่เข้มงวดมากขึ้นจะทำให้ต้นทุนและเวลาในการดำเนินการเพิ่มขึ้น
คำขอที่สมบูรณ์ควรรวมโมเดล 3D CAD ในรูปแบบมาตรฐาน เช่น STEP หรือ IGES ภาพวาด 2D ที่มีพิกัดความเผื่อที่สำคัญและข้อกำหนดด้านการตกแต่งพื้นผิว ข้อมูลจำเพาะของวัสดุ ปริมาณ และข้อกำหนดการจัดการหรือการตรวจสอบพิเศษใดๆ การให้ข้อมูลเกี่ยวกับฟังก์ชันของชิ้นส่วนและคุณลักษณะที่สำคัญช่วยให้ผู้ผลิตปรับกระบวนการให้เหมาะสมและระบุปัญหาการผลิตที่อาจเกิดขึ้นได้ตั้งแต่เนิ่นๆ
พร้อมที่จะทำให้การออกแบบส่วนประกอบที่ซับซ้อนที่สุดของคุณเป็นจริงแล้วหรือยัง? ทีมวิศวกรของเราพร้อมที่จะประเมินความต้องการของคุณและแนะนำกลยุทธ์การตัดเฉือนที่เหมาะสมที่สุด
รับใบเสนอราคา →